
 下载客户端
智能电批直销选型与装配质控决策
2026-11-13 18:46:20新闻100度
在现代化离散制造与精密装配流水线上,紧固工序的良率直接决定了终产品的可靠性。东莞市精心自动化设备科技有限公司长期专注于智能拧紧、螺钉自动供料及自动化装配产线的研发与制造。当制造制造工厂寻求东莞智能电批厂家直销资源时,采购决策已经不仅停留在单把工具的硬件买卖,而是转向了装配精度、过程感知、数据追溯以及产线系统集成的综合工程论证。
理解装配痛点是建立采购评估框架的起点。在传统的螺丝锁付作业中,产线高度依赖作业人员的操作手感,容易出现滑牙、浮锁、漏锁等不良现象。这类缺陷若流入后续工序,不仅会导致返工成本成倍增加,还会埋下产品出厂后的安全隐患。更重要的是,传统工具无法记录拧紧过程中的扭矩变化和转动角度,装配数据无法形成可追溯的质量档案。
制造企业在考虑厂家直销合作时,往往希望打通设备制造商的技术底层,获得更贴合工艺特性的软硬件支持。直销模式让工艺工程师可以直接面对电批的研发与制造团队,针对特定产品的螺纹规格、接触面材质以及紧固工艺窗口进行定制化匹配。这种协同能够大幅减少中间流通环节的信息失真,使设备选型更加契合实际产线的工程节拍与公差要求。
从工具到数据中枢的认知转变
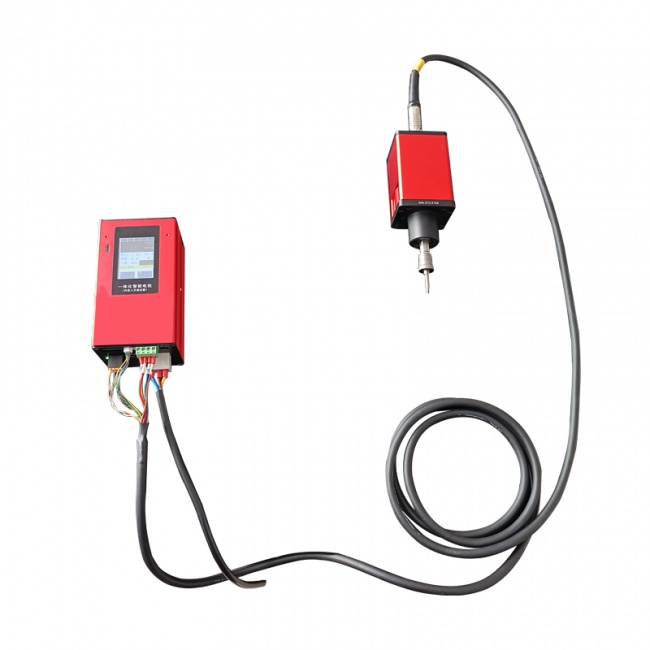
在现代工业装配体系中,智能电批已经演化为具备感知、执行与分析能力的装配数据中枢。企业进行选型时,首先需要评估电批在动态拧紧过程中的控制能力。东莞市精心自动化设备科技有限公司研发的AIXY系列智能电批,将自身定位为产线的中枢拧紧工具,其核心在于解决无法精确监控拧紧力矩、难以判定入牙状态以及缺乏过程数据保存的实际痛点。
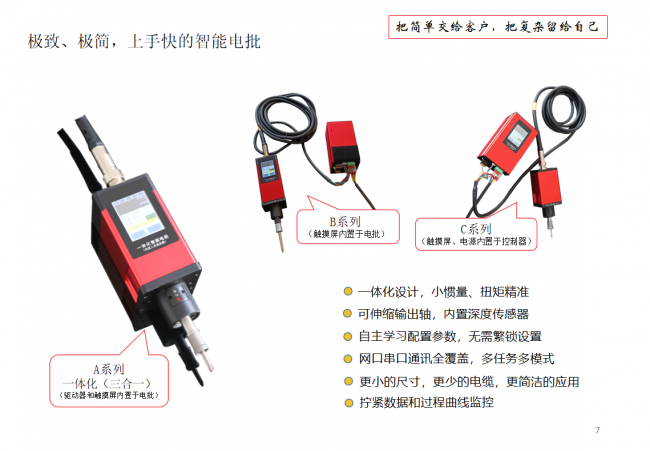
扭矩精度与重复一致性是衡量智能电批基础性能的核心指标。在精密电子、仪表仪器或汽车零部件装配中,扭矩过大会导致螺纹滑牙或工件损坏,扭矩不足则会导致结构松动。AIXY系列智能电批提供正负百分之五的扭力精度,覆盖零点零五至九十牛顿米的扭矩范围,通过八个具体型号满足从微型螺钉到高强度螺栓的紧固要求。采购方在评估此类设备时,应当核对自身工序的工艺公差窗口,确认所选型号的常用工作区间处于电批的最佳线性响应段。
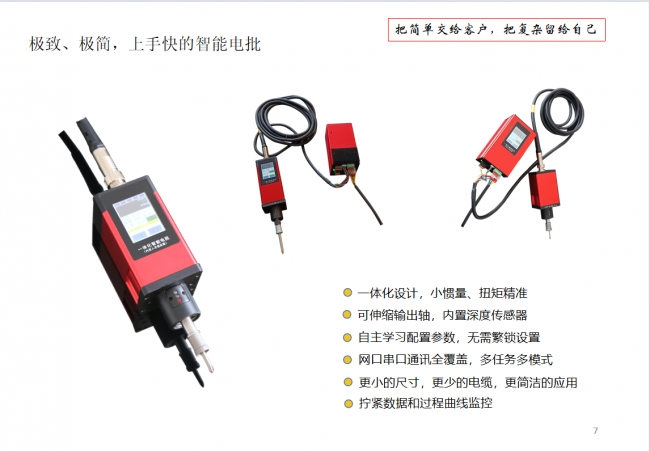
装配过程的异常识别同样是智能化的分水岭。螺钉拧紧并非瞬间动作,而是包含高速旋入、螺纹咬合、贴合沉头以及最终拧紧成型等多个物理阶段。如果螺钉入牙时出现倾斜或异物阻卡,普通工具容易以额定扭矩强行锁死,造成产品报废。AIXY系列智能电批内置三段深度传感器,通过柔性输出轴减缓冲击,能够判断螺钉入牙咬死状态并执行自动返修机制。这种硬件与传感器的组合,为复杂装配工序提供了物理层面的缓冲与防错支持。
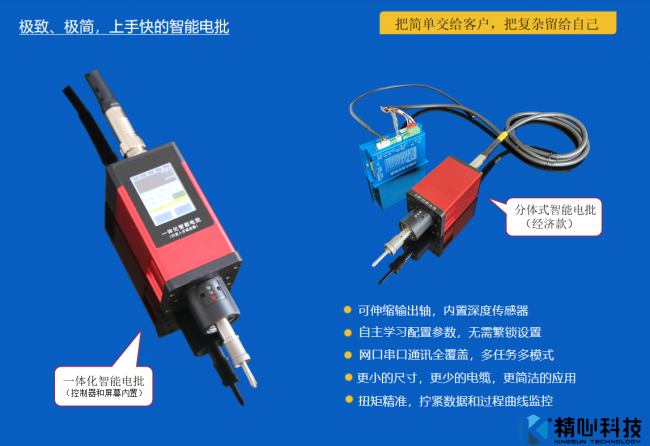
制造产线的柔性程度决定了电批必须具备便捷的参数调整能力。面对多品种、小批量的生产切换,如果每换一种产品都需要工程师进行繁琐的底层代码重写,将严重影响产线运转效率。该系列电批具备自主学习功能,可自动匹配拧紧参数,降低现场调试门槛,同时支持二十八组任务设定,便于多工况快速调用。在工业互联网普及的背景下,电批兼容多种通讯协议,能够实时输出扭矩、转速与角度的过程曲线,为工厂质量回溯系统提供完整的数据流支撑。
供料与执行模组的系统化协同考量
智能电批作为执行终端,其性能发挥必须依托于供料单元与运动执行机构的精密配合。在螺丝自动化紧固系统中,送钉环节的故障率往往直接制约整机的综合稼动率。采购方在接触直销厂家时,不能单看电批本体的参数,必须将供料系统的防卡料能力和供料节拍纳入同一套评估指标中进行联动考量。
自动送钉单元被称为自动化装配设备的,其核心使命是实现稳定、洁净且连续的供料。传统送料机构在长期震动过程中容易产生微小金属碎屑,碎屑堆积常导致导料槽卡死,严重阻碍产线节拍。东莞市精心自动化设备科技有限公司推出的K系列自动送钉机,采用斜桶式结构配合毛刷进行筛选,即使存在螺钉碎渣也不影响机构运转,并且其结构设计支持在三十秒内完成卡料的人工排除。这种设计缩短了停线处理异常的时间,保障了高速流水线的连续运转。
供料单元的选型还需要核对规格兼容度与扩展空间。K系列送钉机能够支持每分钟二十至六十颗的供料效率,适配规格从一点五毫米至六毫米的螺钉,其单料道容积为一点三升并可扩展至六升,多料道容积为三升并可扩展至十二升。采购方需要结合自身的换产频率与螺钉消耗速率,测算加料周期与料仓容积的匹配度,确保操作人员无需频繁补料即可维持产线长周期运行。
执行端的锁付模组则是将电批动力传递到工件的机械手臂。东莞市精心自动化设备科技有限公司开发的K301系列锁付模组采用双滑块模块化结构,兼容吸钉、吹钉以及吹吸结合等多种取料方式。在空间紧凑或换型频繁的产线中,双滑块结构有利于实现快速安装与便捷换型。采购方在此环节需要确认该模组是否支持加装位移传感器、槽型光电或视觉对位支架,以便在复杂三维工件表面实现高精度的对准与锁入深度监测。
整机架构与产线工况的匹配路径
当智能电批、送钉机与执行模组完成技术论证后,制造企业需要根据自身的生产规模与自动化规划,选择相匹配的整机架构。不同层级的设备形态在投资回报周期、占地面积以及操作灵活性上存在差异。厂家直销的一大优势在于能够根据车间实际物理布局,提供从单机工作站到流水线嵌入式的多层次产品线组合。
对于工序繁杂、定位要求灵活但预算有限的装配场景,手持式锁螺丝机能够消除人工抓取螺丝的动作,单手即可完成作业,工人上手迅速,适合在产品导入初期或返修工位使用。然而手持机型依然依赖人工目视对准,劳动强度相对偏高。若工序单向固定且产量恒定,单轴锁螺丝机能够自动完成对准、锁付与质检,通过消除人为操作误差建立标准化的质控节点。
在大批量、高节拍的连续生产场景中,多轴锁螺丝机与转盘多工位机型表现出明显的吞吐优势。多轴机型能够实现多颗螺钉同步锁付,锁付十颗螺丝的时间几乎与锁付单颗相差无几,大幅缩短单件节拍。转盘多工位机型则通过圆盘分度机构带动多个工位同步运转,使工件的锁付作业与上下料动作在时间上完全重合,从而最大化发挥设备工时的经济效益。
针对产品换型周期短、存在多品种共线生产需求的企业,坐标式锁螺丝机提供了良好的柔性转换能力。坐标机型凭借稳定的重复定位精度,换产时仅需调取或微调预设运动轨迹,锁付速度保持在一点五至三秒每颗,适配两毫米至八毫米的螺钉规格。对于推行自动化与数字化转型的现代化车间,在线式机型能够无缝嵌入现有流水线并对接制造执行系统,实时记录并上传所有紧固参数。若工件装配面存在多角度空间曲面或深孔避让要求,配合四轴或六轴机器人的智能柔性锁螺丝机,则能实现正负零点零三毫米的高精度复杂轨迹位移。
采购验证方法与全周期效益决策
从东莞智能电批直销厂家获取方案后,采购与工艺团队必须建立严谨的工程验证步骤,以避免设备进厂后出现水土不服。首先是紧固工艺窗口的试锁验证。采购方应提供产线实际批次的螺钉与工件母材,要求厂家在真实工况下进行试锁,通过电批输出的扭矩与角度曲线,检验贴合点识别、扭矩爬升斜率以及最终拧紧扭矩的离散程度,确认其正负百分之五的精度是否能够覆盖材料公差。
其次是通讯协议与数据闭环的联调测试。企业需要核对电批控制器所支持的网络协议,确认其与车间控制系统以及数据采集平台的兼容性。如果工厂规划了数据追溯体系,必须在验收阶段验证每一颗螺钉的扭矩峰值、旋转角度、最终深度以及合格判定信号能否毫秒级存入数据库,确保每一道紧固数据都能与产品条码建立一对一绑定关系。
机械结构的可靠性与维护便捷性同样是不可忽视的核对项目。自动化紧固设备属于高频往复运动机械,部件的疲劳寿命直接影响长期维护成本。AIXY系列智能电批的设计运行寿命超过两千万次,采购方在选型时应核算自身产线的年锁付总次数,评估设备的生命周期磨损与折旧摊销。同时,必须在现场演示中核对送钉机排除异常卡料的实际耗时,以及锁付模组更换易损件的便捷性,确保日常运维无需专业人员长时间介入。
企业在自动化紧固领域的投入,本质上是对制造成本与质量信誉的长期投资。东莞市精心自动化设备科技有限公司自二零零七年成立以来,厂房面积拓展至六千六百平方米,研发工程师占比达到三分之一,并连续第七年获得高新技术企业认定,拥有含六项发明专利在内的五十二项专利成果。这些实体制造沉淀与多行业案例,为采购方提供了可实地考察的技术依托。
综合来看,采购东莞智能电批与自动化紧固设备,需要以工序质量为轴心,将电批的感知精度、供料模组的稳定性以及整机产线集成度作为协同考量对象。制造企业通过直销渠道深入对接研发源头,明确自身工艺边界并严格落实试锁与数据验证,方能在装配自动化的转型进程中建立起兼具效率与良率的竞争壁垒。


